
業界ニュース
Sep 28,2026
耐薬品配管:材質の選択と確実な溶接方法
化学プラントで次亜塩素酸ナトリウムの新しい移送ラインが必要な場合、パイプの選択は日常的な配管の決定ではありません。温度、濃度、さらには微量の不純物によって、一見適切な熱可塑性プラスチックが数か月以内に漏れたり脆くなったりするコンポーネントに変わる可能性があります。同じ論理が産業排水、廃水処理、およびプロセス施設にも当てはまります。化学物質を運ぶために何を選択するかは重要ですが、パイプをどのように接続するかも重要です。
化学攻撃が配管材料に与える影響
耐薬品性は単一の特性ではありません。これは、ポリマーが特定の濃度および温度で特定の化学物質にどのように耐えるかを説明します。室温で 30% 硫酸を扱うポリマーは、60°C で急速に機能しなくなる可能性があります。攻撃モードを理解すると、データシートを確認するときに適切な質問をすることができます。
- ポリマー鎖の切断。 酸、酸化剤、および特定の溶媒は分子鎖を破壊し、脆化や機械的強度の損失を引き起こします。
- 可塑剤の抽出。 一部の有機液体と接触すると添加剤が浸出し、パイプが硬くなり脆くなる可能性があります。
- 環境応力亀裂。 機械的ストレス、化学的ストレス、および時間の組み合わせにより、表面の小さな傷から亀裂が成長する可能性があります。
これらのメカニズムは同時に発生する可能性があります。これが、材料データシートだけでは十分ではない理由です。認識されている基準との化学的適合性を確認し、実際の使用温度を考慮する必要があります。
化学サービス用の熱可塑性樹脂の選択
化学用途のほとんどのプロセス配管では、HDPE、ポリプロピレン (PP)、PVDF、または CPVC の 4 つの熱可塑性プラスチックのいずれかを使用します。それぞれに異なる耐薬品性プロファイルと設置方法があります。以下の表は、計画を目的として簡略化した図です。最終仕様を作成する前に、必ず PPI TR-19 などの最新の互換性チャートを参照してください。
| 材質 | 一般的な化学サービス | 制限事項 | 接合方法 |
|---|---|---|---|
| HDPE | 希酸、アルカリ、塩、多くの有機化合物 | 強力な酸化剤や高温の多くの塩素系溶剤には使用不可 | バットフュージョン、エレクトロフュージョン |
| ポリプロピレン | 有機溶剤および広範囲の酸に対する幅広い耐性 | 使用温度には制限があります。強力な酸化剤には理想的ではありません | ソケットフュージョン、バットフュージョン |
| PVDF | 強酸、ハロゲン、溶剤に対する優れた耐性 | 原材料コストの上昇。より要求の厳しい融合パラメータ | 溶融溶接 |
| CPVC | 熱酸、多くの腐食剤、工業用化学薬品に対する優れた耐性 | 芳香族化合物や一部の塩素系溶剤と必ずしも互換性があるわけではありません | 溶剤セメンティングまたは融着 |
たとえば、HDPE は多くの希酸や苛性物質を処理できるため、廃水および中和ラインでの主力製品となります。ただし、塩素系溶剤は膨潤や浸透を引き起こす可能性があるため、PVDF または別の高性能ポリマーが必要になる場合があります。どの場合でも、関節はシステムの中で最も脆弱な部分のままです。
ジョイント品質がシステムの完全性を決定する仕組み
耐薬品性に優れたパイプでも、接合部が破損しては役に立ちません。熱可塑性プラスチックの溶接継手は、パイプの表面と継手を一緒に溶かすことによって作成されます。正しく行われれば、接合部は均質になり、ガスケットや接着剤、機械的カップリングが劣化することはありません。これが、化学サービスに融接が好まれる理由です。
HDPE および PP パイプでは 2 つの方法が主流です。より小さい直径の場合はソケット融着、より大きな直径またはフィールド ジョイントの場合は電気融着です。電気融着では、継手の抵抗線に電流を注入して両面を溶かします。このプロセスは、正確な電圧と時間を供給する溶接機に依存します。最大 160 mm のパイプ直径に適した電気融着溶接機は、出力が安定していれば再現性のある結果を生み出すことができます。
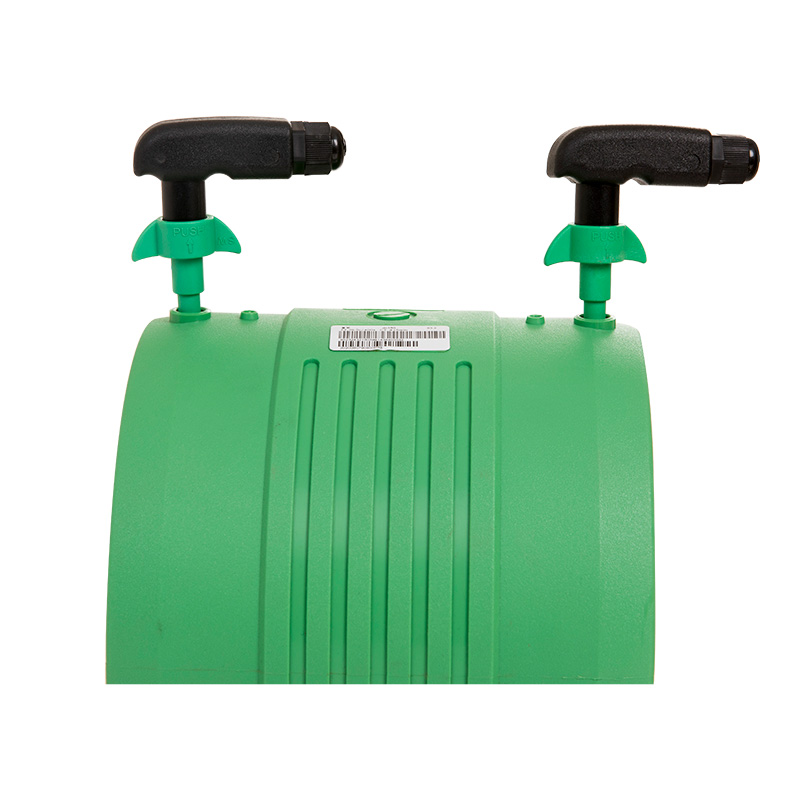 20~160mmポリエチレンパイプ用電気融着溶接機 この機械は、HDPE パイプと PP パイプを電気融着によって接合し、直径 160 mm までの電圧と時間を調整できます。自動化された制御と監視により、水およびガス用途向けの一貫した信頼性の高いジョイントが保証されます。 製品を見る→
融合プロセスがどのように機能するかを詳しく知りたい場合は、電気融合溶接の動作メカニズムについてお読みください。
表面処理は品質の鍵です
電気融着の場合、溶接前にパイプの表面をきれいに削る必要があります。 HDPE 上の薄い酸化層は、溶融物の適切な結合を妨げます。このステップを省略すると、接合部は正常に見えても、化学薬品の負荷により漏れが発生する可能性があります。
専用の電気融着パイプスクレーパーで酸化層を除去し、表面を少し粗くします。これは、関節の完全性に大きな影響を与える小さなツールです。一部のスクレーパーは最大 400 mm のパイプ外径用に設計されており、幅広い電気融着用途に対応します。適切に取り付けられたスクレーパーは、融着不良の一般的な原因である不均一な深さを回避するのにも役立ちます。
 最大 400mm の電気融着準備用 HDPE パイプ スクレーパー ツール このスクレーパーは、電気融着前に酸化を除去し、パイプの外面を最大 400 mm まで粗くし、適切な接合の完全性を確保します。一貫した深さにより、一般的な融合欠陥を回避できます。 製品を見る→
温度管理が運用上の重点です
PP と HDPE パイプのソケット融着では、挿入前にパイプと継手を同じ温度に加熱する必要があります。単純なサーモスタットに依存する手持ち式溶接機は、周囲温度の変化に伴ってドリフトする可能性があります。明確な温度表示を備えたデジタルソケット融合機は、ヒータープレートが正しい設定値にあることを確認するためのフィードバックをオペレーターに提供します。
デジタル機械では、材料ごとに異なる温度設定をダイヤルインすることもできます。これは、同じ作業で PP と HDPE の両方を取り付ける場合に重要になります。優れた機械には、安定した温度コントローラーと、複数のジョイントを連続して融着するときに温度を維持する耐久性のある加熱ヘッドが備わっています。たとえば、LED 温度ディスプレイを備えた 63 mm デジタル ソケット融着機は、PP-R および HDPE パイプの一般的なサイズ範囲をカバーします。
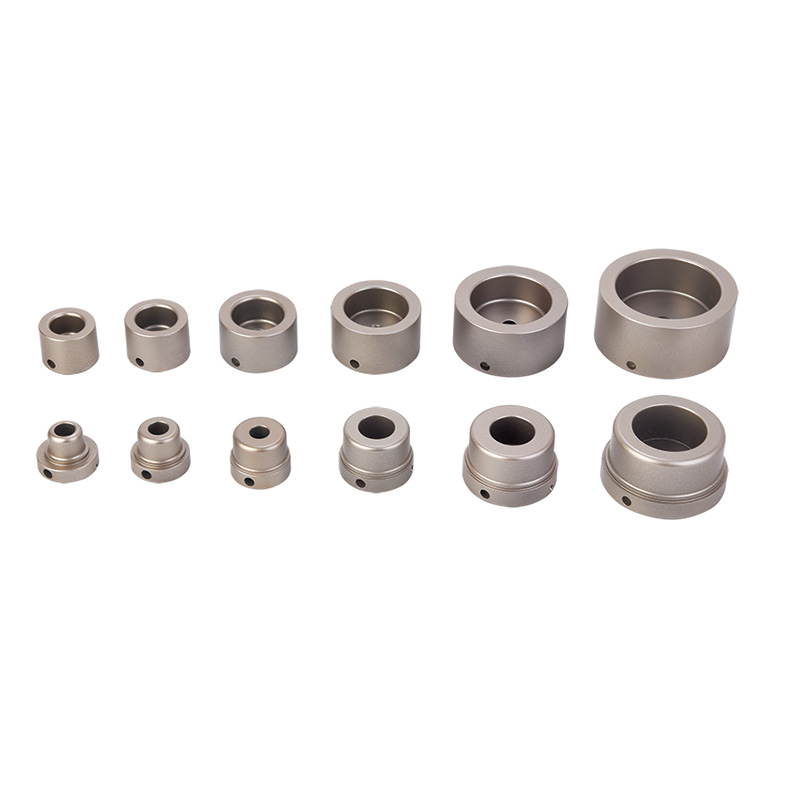 LEDディスプレイ付き63mm PPRパイプ用デジタルソケットフュージョン溶接機 この機械は、デジタル温度制御と LED ディスプレイを備え、さまざまな材質に合わせて調整できる 63 mm PPR パイプを溶接します。 PTFE コーティングされたソケットと安定した加熱により、耐久性のある密閉されたジョイントが保証されます。 製品を見る→
溶接機器を購入する際に考慮すべき点
化学的適合性や接合方法以外にも、調達チームは機器の電気的安全性、交換可能な加熱ソケットと差し込み口の有無、掃除のしやすさ、メーカーの輸出経験などを評価する必要があります。パイプ カッター、面取りツール、コールド リング プライヤーも提供するサプライヤーは、設置キット全体を 1 つのラインで標準化するのに役立ちます。
- 市場に応じた電圧とプラグの互換性。
- パイプ直径の範囲と、メートルサイズとインチサイズの両方の加熱ソケットまたは注ぎ口の利用可能性。
- 予備の加熱部品および断熱ジャケットなどの付属品。
- 保証とアフターサポートの応答時間。
サプライヤーを選択するときは、機器が市場向けに正しい電圧で出荷されていること、およびスペアパーツが入手可能であることを確認してください。溶接されたパイプラインは長期的な資産です。ジョイントを作成するツールはそのアセットの一部です。
耐薬品性配管はシステムの決定です。パイプの材質は化学薬品の用途に適合する必要がありますが、接合部も同様の注意を払って作成する必要があります。優れた適合性を備えた熱可塑性プラスチックを選択し、表面を適切に準備し、正確な温度制御を備えた信頼性の高い融着機を使用することで、漏れのない長寿命の取り付けが可能になります。
関連製品


 +86-158 6813 9123
 +86-571-82432777

 中国浙江省杭州市林浦工業区陽光路7号
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd All Rights Reserved.
|
