
業界ニュース
Sep 21,2026
化学配管システム: 材料、溶融溶接、および漏れのない設置
化学配管システムは、パイプ内ではなく接続部で故障することがよくあります。シングルソケット溶融溶接部が冷たすぎたり、浅すぎたりすると、特に濃酸や高純度の水が流れている場合には、数か月以内に漏れが発生します。そのため、エンジニアや請負業者は、樹脂のグレードと同じくらい慎重に接続技術を評価する必要があります。
ポリマーパイプが化学サービスを支配する理由
ポリマー配管システムは、化学処理、脱イオン水ループ、紙パルプ工場、廃水処理においてデフォルトとなっています。理由は簡単です。熱可塑性プラスチックパイプは炭素鋼のように腐食せず、外部コーティングを必要とせず、敏感な液体に金属汚染物質を追加しないからです。 PP-R、PE、および PVDF は、広範囲の攻撃的な媒体と温度をカバーします。
高純度および化学用途の場合、PP-R は中程度の温度で酸、アルカリ、および溶剤に対して優れた耐性を示します。 HDPE および PE 100 は、その靭性、柔軟性、および埋設または移動設備の処理能力により好まれています。温度や腐食性が PP-R の制限を超える場合は、PVDF が指定されることがよくあります。
| 材質 | 典型的な化学サービス | 温度範囲(目安) | 主な接合方法 |
|---|---|---|---|
| PP-R | 酸、アルカリ、脱イオン水 | 95℃まで | ソケットフュージョン |
| PE/PE100 | 水、廃棄物、希釈薬品 | 60℃まで | 電気融着、ソケット融着 |
| PVDF | 強酸、溶剤、高純度媒体 | 140℃まで | ソケットフュージョン, butt fusion |
ソケットフュージョン: より細いライン向けの実証済みの方法
ソケットフュージョンは、化学サービスにおけるおそらく外径 63 mm までの PP-R パイプの主な接合方法です。ソケット溶着機に取り付けたツールでパイプエンドと継手ソケットを同時に加熱します。表面が適切な溶融状態に達したら、オペレーターはパイプを継手に挿入し、接合部が冷えるまで圧力をかけたまま保持します。適切に実行できるかどうかは、温度、加熱時間、挿入深さの 3 つの要素によって決まります。
温度制御された機械を使用すると、オペレーターのばらつきの大部分が排除されます。定温モデルはシンプルでコスト効率が高くなりますが、デジタル表示機を使用すると、オペレータは各溶接前に正確な溶融温度を確認できます。これは、漏れによって作業者が危険媒体にさらされる可能性がある化学配管システムでは特に重要です。さらに詳しく見るには、次のリンクを参照してください 強力で漏れのないソケット融着を実現するためのベスト プラクティス .
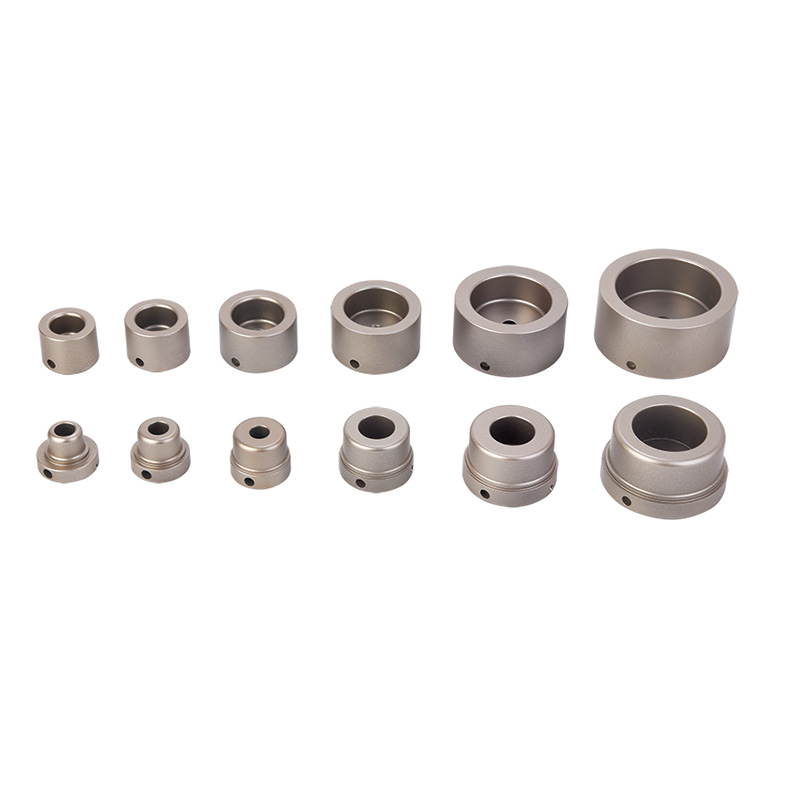 63mm PPRパイプ用LED温度表示付きデジタルソケットフュージョン溶接機 このデジタル溶接機は、LED ディスプレイを通じて正確な温度制御を提供し、強力で漏れのないソケット融着接続を保証します。これは、溶接の品質が重要な化学配管を扱う場合に特に役立ちます。 製品を見る→
加熱する前に、パイプを直角に切断し、面取りし、洗浄する必要があります。回転式またはラチェット式パイプ カッターは、ほとんどのプラスチック パイプに適しています。面取りにより、挿入中に継手の穴から材料を削る可能性がある粗いエッジが除去されます。
大径ライン、埋没ライン、または到達しにくいラインの電気融着
電気融合は、ソケット融合が現実的ではなくなった場合に選択される方法です。より大きな直径の PE パイプ、埋設パイプ、溝のない設備、および回転や融着力が制限される補修作業に使用されます。電気融着フィッティングには、埋め込まれた抵抗ワイヤが含まれています。溶接機はワイヤーに電流を流し、継手の穴とパイプの表面を一緒に溶かします。
大きな利点の 1 つは、電気融合がオペレータの力や位置合わせに依存しないことです。溶接が作成されている間、継手はパイプを所定の位置に固定します。さまざまな肉厚のPEパイプにも適しています。
ただし、効果的な電気融着には、現場での慎重な表面処理が必要です。溶接の直前にパイプを削って酸化物や汚染物質を除去する必要があります。鋭利な電気融合パイプ スクレーパーはオプションではありません。それは、長年の使用にわたってジョイントが気密であるかどうかを決定します。
 最大 400mm のパイプの電融処理用 HDPE パイプ スクレーパー 電気融着の前に酸化物や汚染物質を除去するには鋭利なスクレーパーが不可欠です。このツールは、パイプの表面をきれいに保ちます。これは、長年の使用にわたって信頼性を維持する気密ジョイントを実現するために不可欠です。 製品を見る→
電気融着用の溶接機には、大きく分けてトランス式とインバータ式の 2 つのタイプがあります。変圧器形式の機械は堅牢で、多くの場合、大規模で現場での作業が多い作業に好まれますが、インバーター式機械は軽量で電力効率が優れています。一般的な 20 ~ 160 mm の範囲では、変圧器電気融着溶接機は信頼性の高い出力と一貫した加熱を提供します。
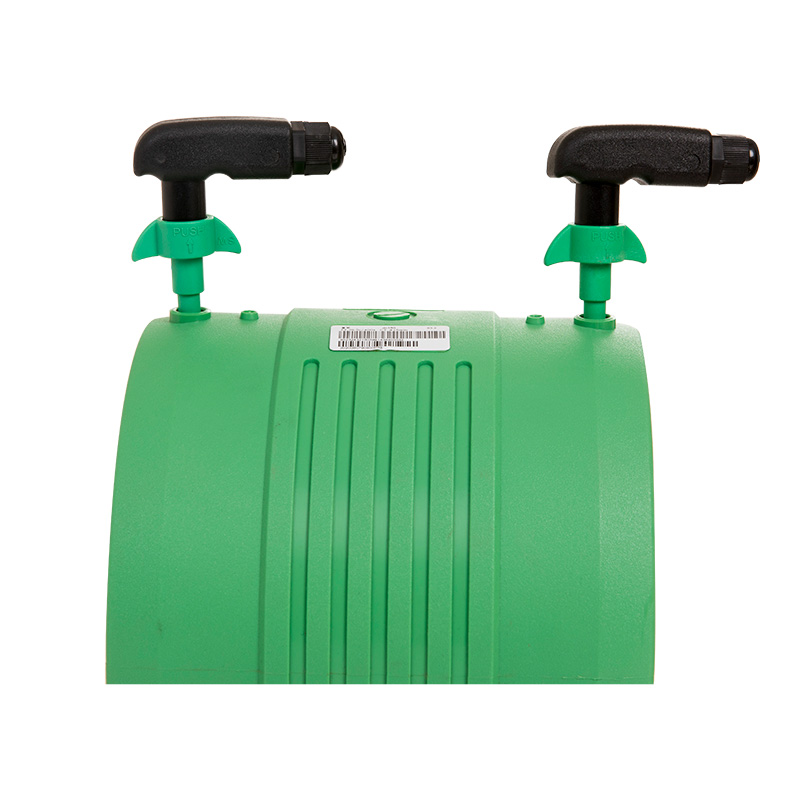 20 ~ 160mm の HDPE、PP、PPR パイプ用の電気融着溶接機 20~160mmの範囲のパイプに安定した出力を提供するトランスベースの電気融着溶接機です。信頼性の高い現場での使用を想定して設計されており、一貫した加熱と自動制御を提供して、水道およびガスシステムで耐久性のある接合部を実現します。 製品を見る→
削り終わったら、パイプを継手に奥まで差し込み、リード線を接続してください。継手メーカーの指定に従って、正しい溶融時間と電流を設定します。機械は溶融サイクルを制御し、過熱を防ぎます。
漏れを防ぐ設置方法
良いパイプと良い機械だけでは十分ではありません。油圧エンジニアやプラントオペレーターは、最終的な接合品質が準備と規律によって決まることを知っています。化学薬品配管システムを設置する際には、次の事項を交渉の余地のないものとして扱う必要があります。
- 面取りする前にパイプを直角にカットしてください。斜めのカットにより有効挿入深さが減り、ジョイントが弱くなります。
- パイプの直径と肉厚に応じた適切な加熱時間を使用してください。短すぎると表面が溶けません。長すぎるとポリマーが劣化します。
- パイプをソケットの深さマークまで完全に挿入します。部分的に挿入すると、応力が集中し、隠れた漏れ経路が生じます。
- 指定された冷却時間の間、挿入圧力を保持します。溶接が固まる前にパイプを移動すると、微小亀裂が発生する可能性があります。
- システムを稼働させる前に圧力テストを行ってください。テストは設計圧力を超え、ゆっくりとした漏れを特定するのに十分な時間保持する必要があります。
校正された融着装置と訓練を受けたオペレーターを使用してこれらの手順を実行すると、配管システムの耐用年数にわたって持続するジョイントが一貫して製造されます。
化学配管プロジェクトに適切な機器の選択
適切な融合ツールの選択は、パイプのサイズと材質から始まります。最大 63 mm の小さな PP-R ラインは、正確な温度制御と迅速な操作を提供するデジタルまたは自動ソケット融着機で処理するのが最適です。大型の PE ラインや修理作業には、電気融着機の方が良い投資です。準備手順では、パイプの直径と材料の硬さに合わせてパイプ カッターと削り取りツールを使用する必要があります。
プロジェクトによっては、可搬性や敷地条件も異なります。ベンチユニットはプレハブ工場に適しています。ハンドヘルドユニットを使用すると、オペレータはパイプ経路に沿って移動できます。意思決定者は、安定した出力、信頼性の高い発熱体、読みやすいディスプレイを備えた機器を探す必要があります。適切なツールを使用すると、トレーニング時間を短縮し、初回パスの歩留まりを向上させ、失敗したジョイントのコストを削減できます。
化学配管システムからの教訓は、材料の選択と接続技術は 1 つの決定の半分であるということです。化学的に適合する樹脂の性能は、それを結合する接合部によって決まります。正しいソケット融合または電気融合プロセス、適切な表面処理、および校正された機器があれば、化学パイプラインは漏れなく数十年間使用できます。
関連製品


 +86-158 6813 9123
 +86-571-82432777

 中国浙江省杭州市林浦工業区陽光路7号
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd All Rights Reserved.
|
