
業界ニュース
Oct 19,2026
2 インチ HDPE パイプ: 接合方法、ツール、および設置業者のベスト プラクティス
水道管、灌漑本管、またはケーブル ダクトを運用する場合、2 インチ HDPE パイプは流量と取り扱いの容易さの間のスイート スポットに当たることがよくあります。 1 人でコイルを持ち運べるほど軽量ですが、正しく設置されていれば圧力や地面の動きに耐えるのに十分な強度があります。このガイドでは、HDPE および PP-R パイプ作業用ツールの長年の構築から学んだことを共有します。これにより、適切な方法を選択し、漏れにつながる小さな間違いを回避できます。
What Is a 2 Inch HDPE Pipe?
日常会話では、「2 インチ HDPE パイプ」は 2 つのうちのいずれかを意味します。これは、外径が 2.375 インチ (60.3 mm) の IPS (鉄パイプ サイズ) 寸法で作られたパイプを指す場合があります。 It may also mean a metric pipe with a 63mm outside diameter, which is the closest metric equivalent and is often called 2 inch as well.どちらも HDPE システムでは一般的ですが、フィッティングと融合ツールは実際の外径と一致する必要があります。
HDPE パイプはさまざまな圧力定格で販売されており、通常はその SDR (標準寸法比) によって定義されます。 A lower SDR number means a thicker wall and a higher pressure rating. The table below shows typical dimensions for these two "2 inch" pipes.
| 呼び径 | 外径 | 共通SDR | 約肉厚 | 代表的な接合方法 |
|---|---|---|---|---|
| 2インチIPS | 2.375 インチ (60.3 mm) | SDR11 | 5.5mm | Socket fusion, electrofusion |
| 2インチIPS | 2.375 インチ (60.3 mm) | SDR17 | 3.5mm | Socket fusion, electrofusion |
| 2インチメートル法 | 63mm | SDR11 | 5.7mm | Socket fusion, electrofusion |
| 2インチメートル法 | 63mm | SDR17 | 3.7mm | Socket fusion, electrofusion |
継手を購入したり溶接を計画したりする前に、ノギスで外径を測定するか、パイプの印刷ラインを確認してください。 60.3 mm パイプと 63 mm パイプは似ていますが、異なる融合ツールが必要です。
Common Applications of 2 Inch HDPE Pipe
2 インチ HDPE パイプは柔軟性があり、耐食性があり、接合が簡単なため、多くの作業で使用されます。 Here are some of the most common ones we see:
- 信頼性の高い耐凍結性のパイプが必要とされる住宅および自治体の水道管。
- 農場、庭園、景観の灌漑本管と側線。
- 耐摩耗性が必要な鉱山の脱水ラインやスラリーライン。
- 電気または光ファイバーの配線のためのケーブルと導管の保護。
- 地熱グラウンドループとヒートポンプシステム。
- Temporary bypass lines on construction sites.
これらの用途のほとんどでは、パイプは熱融着によって接合されます。これにより、手順に正しく従った場合、パイプ自体よりも強力なモノリシックで漏れのない接続が作成されます。
Joining Methods for 2 Inch HDPE Pipe
2 インチ HDPE パイプを接合するには、ソケット融着、電気融着、機械的接合の 3 つの主な方法があります。それぞれの場所は、作業現場、パイプのサイズ、利用可能な機器に応じて異なります。
ソケットフュージョン溶接
ソケットフュージョンは、小径および中径の HDPE パイプの最も一般的な方法です。加熱ツールはパイプエンドの外側と継手ソケットの内側を同時に温めます。次に、パイプを継手に押し込み、継手が冷えるまで保持します。 2 インチのパイプの場合、ソケット フュージョンは高速、ポータブル、そして経済的です。重要なのは、正しい加熱ツールを使用し、パイプと継手が清潔であることを確認し、推奨される加熱時間と冷却時間に従うことです。
電気融着溶接
電気融着では、電熱線が埋め込まれた継手を使用します。電気融着機はワイヤーに電流を流し、接合部の周りのプラスチックを溶かします。この方法は、狭いスペース、修理、溝内にすでにあるパイプの接続に最適です。プロセスをさらに詳しく理解したい場合は、 working mechanism of electrofusion welding explains how the wire and plastic interact.電気融着継手はソケット継手よりも高価ですが、複雑な作業にかかる時間を節約できます。
機械的接合
2 インチ HDPE パイプ用のメカニカルカップリング、フランジ、圧縮継手も利用できます。これらは、一時的な接続が必要な場合、既存のシステムに接続する場合、または熱融着が現実的ではない場合に役立ちます。ただし、機械的ジョイントはガスケットまたは O リングに依存しているため、適切なサポートと定期的な検査が必要です。永久的な埋設ラインの場合は、通常、熱融着がより良い選択です。
2 インチ HDPE パイプ作業に必須のツール
優れた融着継手は、ヒーターがパイプに接触するずっと前から始まります。きれいな四角いカットと適切に準備された表面が必要です。長年にわたり、私たちは右手のツールが日々の作業に最大の違いをもたらすことに気づきました。
切削工具
HDPE パイプは潰れずに直角に切断する必要があります。切れ味の悪いカッターや不適切なカッターを使用すると、端が楕円形になったり、端が粗くなり、適切に融着されない可能性があります。 For 2 inch pipe, a heavy-duty plastic pipe cutter with a ratcheting mechanism is a practical choice.特に塹壕での作業時に手の疲労を軽減し、きれいな切断を実現します。
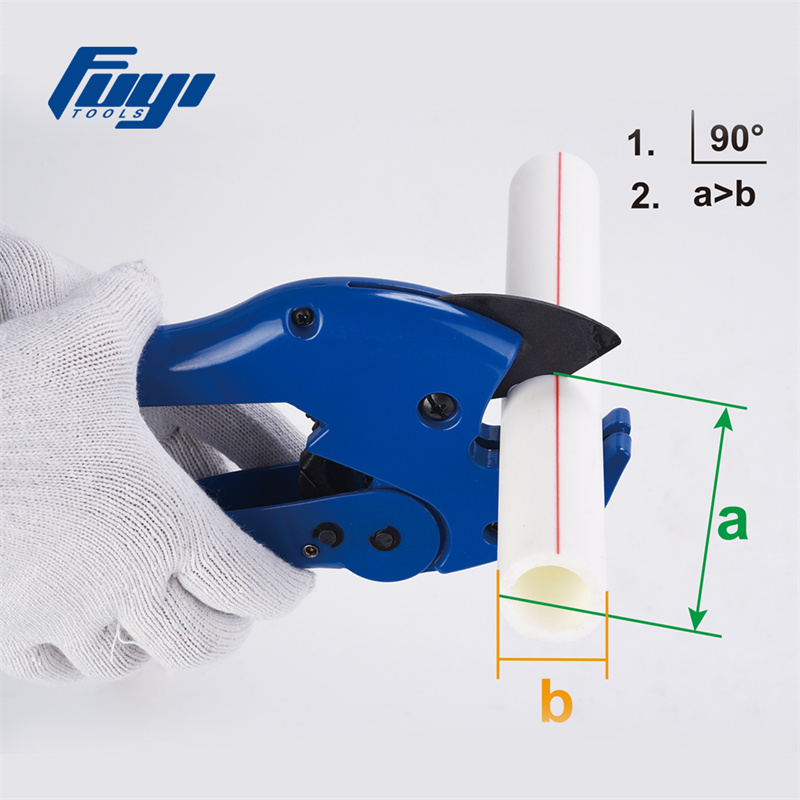 FYC-105 Heavy Duty Plastic Pipe Cutter Plumbing Tool FYC-105 ヘビーデューティ プラスチック パイプ カッター配管ツールは、PVC、アルミニウム、プラスチック パイプ、ガス パイプ、電気パイプなど、さまざまなパイプに理想的な選択肢として際立っています。 製品を見る→
多数のパイプを切断したり、より厚い壁で作業したりする場合は、回転式カッターやプラスチック切断刃を備えた電動のこぎりも使用できますが、後でバリを取り、端を直角にする必要があります。
表面処理
電気融着とソケット融着は両方とも、酸化されていないきれいな表面を必要とします。電気融着の場合は、通常、適切なスクレーパーでパイプの端をこすり、外層を除去します。このステップはオプションではありません。汚染を除去し、メルトが適切に流れるようにします。専用の HDPE パイプ スクレーパーを使用すると、ナイフやサンドペーパーを使用するよりも迅速かつ一貫した作業が可能になります。
 電融HDPEパイプスクレーパー PP-R、PP、HDPEパイプ用 電気融着の前にプラスチックパイプの表面を準備し、酸化や汚染を除去し、最大Ø400 mmまでのジョブで安定した溶融を実現します。 製品を見る→
For socket fusion, you should also wipe the pipe and fitting with a clean, dry cloth.一部の設置業者はイソプロピル アルコールを使用しますが、必ず最初にパイプ メーカーの推奨事項を確認してください。
加熱および溶接装置
For 2 inch (63 mm) HDPE pipe, a digital socket fusion welding machine gives you precise temperature control and a clear display. This is helpful when you are working with different pipe thicknesses or when the ambient temperature changes during the day.よりシンプルなセットアップを希望する場合は、恒温機も信頼できるオプションです。
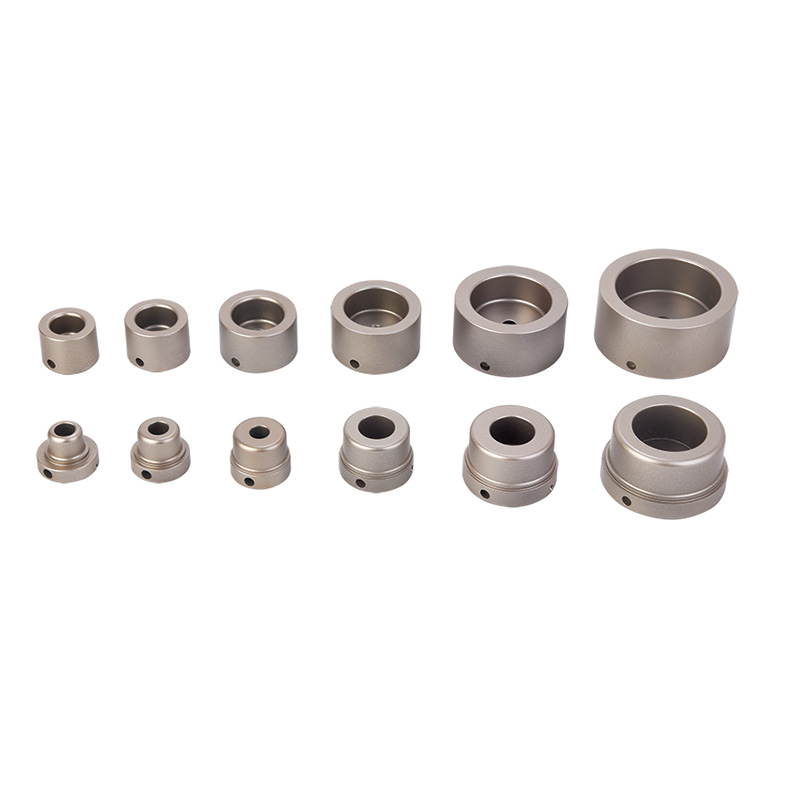 FYD63 63mm PPRパイプ用デジタルソケット融着機 PP-R、PB、PE、および PVDF パイプ材料用のアダプターを使用して、最大 63 mm のソケット融着のデジタル温度表示と制御を提供します。 製品を見る→
どの機械を選択する場合でも、常にパイプのサイズに適した加熱アダプターを使用し、量産溶接を開始する前に外部温度計で温度を確認してください。
Step-by-Step Socket Fusion Welding of 2 Inch HDPE Pipe
ここでは、2 インチ HDPE パイプにソケット融着ジョイントを作成するための実際的な手順を示します。加熱時間は壁の厚さや材質のグレードによって異なる場合があるため、常にパイプおよび継手の製造元の指示に従ってください。
- Cut the pipe square using a suitable cutter. Check the cut with a square or a pipe end gauge.
- パイプの端と継手の内側を清潔な乾いた布で拭きます。 Remove any dirt, moisture, or grease.
- Mark the insertion depth on the pipe according to the fitting socket depth. This helps you avoid over- or under-insertion.
- 適切な加熱アダプターを融合機に取り付け、推奨温度にします。 HDPE の場合、これは通常約 200 ~ 230 ℃ですが、正確な値はパイプの供給元に確認してください。
- Insert the pipe end and the fitting into the heating adapters at the same time.推奨時間加熱します。 For a 63 mm pipe with standard wall, this is often around 30 to 40 seconds, but thicker walls need more time.
- ヒーターからパイプと継手を外し、すぐにパイプを継手の差し込みマークまでまっすぐ押し込みます。パイプをねじらないでください。
- Hold the joint steady for the initial cooling time, usually a few seconds to half a minute, until the plastic begins to set.次に、ジョイントを解放して完全に冷ましてから、取り扱いや圧力テストを行ってください。
- 溶接ビードを検査します。 A uniform, even bead around the fitting is a good sign.ビードが不均一または欠けている場合は、ジョイントを切断してやり直してください。
主要なパラメータと品質チェック
HDPE フュージョンでは一貫性がすべてです。加熱時間、温度、冷却時間のわずかな変化により、接合部が弱くなる可能性があります。以下の表は、注目すべき主な変数をまとめたものです。
| パラメータ | 一般的な範囲またはアクション | なぜそれが重要なのか |
|---|---|---|
| ヒーター温度 | 200~230℃ | 低すぎると溶解が不完全になります。高すぎるとプラスチックが劣化します。 |
| 加熱時間 | 63 mm 標準壁の場合は 30 ~ 40 秒 | 溶融深さと接合強度を制御します。 |
| 挿入深さ | 継手ごとにマークが付いています | Ensures full engagement and proper bead formation. |
| 冷却時間 | 取り扱いの数分前 | 関節がまだ柔らかいうちに動きを妨げます。 |
| 溶接ビード | 均一で連続したリング | 適切な加熱と挿入圧力を示します。 |
ジョイントが冷えたら、目視検査を実行できます。 For critical lines, pressure testing or bend testing may be required. If a joint fails the test, do not try to patch it;切り取って新しく作ります。
避けるべきよくある間違い
Even experienced installers can fall into bad habits.これらは、2 インチ HDPE パイプを使用するときに最もよく見られる問題です。
- パイプを斜めに切断したり、端を粗く残したりする。必ず直角にカットしてバリ取りをしてください。
- 電気融着のための削り取りステップを省略します。酸化層を除去する必要があります。
- 間違ったサイズの加熱アダプターを使用している。アダプターが緩んでいると熱が均一に伝わりません。
- パイプの加熱時間が長すぎるか短すぎます。タイマーを使用してチャートに従ってください。
- 挿入時にパイプをねじる。まっすぐ押し込んでください。
- 固定後すぐに関節を動かしすぎる。完全に冷まします。
- 風、雨、または非常に寒い条件下での保護なしでの溶接。必要に応じて溶接テントやシェルターを使用してください。
このプロセスに慣れていない場合は、まずスクラップパイプで練習してください。いくつかのジョイントを試してみると、加熱時間と挿入圧力の感覚をつかむことができます。
2 インチ HDPE パイプ プロジェクトに Fuyi ツールを選ぶ理由
Fuyi Tools では、PP-R および PE パイプ作業用のパイプ融着装置とツールの設計と製造に 16 年間を費やしてきました。当社は寧波港と上海港に近い中国の杭州に拠点を置き、ヨーロッパ、ロシア、南北アメリカ、アジアなどの顧客に発送しています。当社の製品範囲には、ソケット融着溶接機、電気融着溶接機、ベンチマシン、パイプカッター、面取りツール、コールドリングプライヤー、スクレーパーなどが含まれます。
2 インチ HDPE パイプ ジョイントの品質は、それを作成したツールによって決まることがわかっています。そのため、当社は安定した温度制御、耐久性のある加熱アダプター、毎日の現場での使用に耐える実用的なデザインに重点を置いています。請負業者、販売代理店、OEM パートナーのいずれであっても、当社の あらゆる種類の HDPE パイプツールと融着装置 次のプロジェクトに最適なセットアップを見つけるために。
パイプのサイズに機械を適合させる場合、または特定の市場向けにツールをカスタマイズする場合にサポートが必要な場合は、当社のチームが喜んで詳細についてご相談させていただきます。
適切な寸法、適切なツール、一貫した融着手順があれば、2 インチ HDPE パイプの作業は簡単です。時間をかけてパイプを準備し、温度を制御し、ジョイントを適切に冷やします。これらの小さなステップにより、見栄えの良い溶接部が、何十年も持続する漏れのない接続に変わります。
このガイドが、安全かつ効率的に作業を進めるのに役立つことを願っています。ソケット融合、電気融合、またはここで説明したツールについてご質問がある場合は、お気軽にお問い合わせください。私たちは学んだことをいつでも喜んで共有します。
関連製品


 +86-158 6813 9123
 +86-571-82432777

 中国浙江省杭州市林浦工業区陽光路7号
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd All Rights Reserved.
|
