
業界ニュース
Oct 12,2026
SDR17 HDPE パイプの説明: 寸法、定格圧力、融着接合
PE100 パイプがバレルに SDR17 と印刷された状態で現場に到着する場合、その番号は材料グレードや圧力クラスではありません。パイプの外径と肉厚の関係を決定するのは標準寸法比です。 SDR17 の場合、その比率は 17:1 です。110 mm のパイプには約 6.5 mm の壁があり、PE100 では 10 bar の公称圧力に耐えます。設置者と指定者にとっての実際的な結果は単純です。SDR17 ラインがパイプ壁を通過することはめったにありません。破損する場合は、融合ジョイントで破損します。そのため、ジョイントの品質とそれを生成する機器は、SDR 番号自体と同じくらい注目に値します。
パイプ設計における SDR17 の意味
標準寸法比は、パイプの外径を最小肉厚で割ることによって計算される無次元の数値です。比率はすべての直径にわたって一定に保たれるため、1 つの SDR クラスは同じ耐圧能力を維持しながら、あらゆる範囲のパイプ サイズに対応します。 SDR システムでは、比率が高いほど外径に比べて壁が薄くなることを意味するため、SDR17 は重い SDR11 クラスと軽い SDR21 および SDR26 クラスの間に位置します。
PE100 の場合、SDR17 パイプは通常 PN10 (20 °C の水に対して 10 bar) と評価されます。 PE80 素材の場合、同じ形状は PN8 と評価されます。これらの定格は、パイプ ネットワークの安全な動作範囲を定義します。公称値はきれいな水と 50 年の耐用年数を想定しているため、実際の設置条件に対する十分な安全マージンが含まれています。
| 呼び外径(mm) | SDR17 の計算上の肉厚 (mm) | 一般的な圧力定格 (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
比率が一定であるため、315 mm SDR17 パイプと 63 mm SDR17 パイプの理論上の圧力容量は同じになります。サイズに応じて変化するのは、壁の面積、1 メートルあたりの重量、実際の接合方法です。そのため、SDR17 の仕様は、同様に規律ある設置計画に適合させる必要があります。
SDR17 と SDR11: 比率の変化
ほとんどの PE パイプの調達決定は、SDR17 と SDR11 のどちらかを選択することになります。これは、これら 2 つの比率が上下水道の仕様を支配するためです。簡単に説明すると、SDR11 は肉厚が厚く、圧力定格が高くなります。 SDR17 は、より多くの流路面積を提供し、材料コストを削減します。長いパイプラインの場合、メートルあたりのコストの違いが決定的になる可能性がありますが、これは動作条件で低い圧力定格が許容できる場合に限られます。
| プロパティ | SDR17(PE100) | SDR11(PE100) |
|---|---|---|
| OD に対する壁の厚さ | 外径 / 17 | 外径 / 11 |
| 公称圧力定格、水 20 °C | PN10 | PN16 |
| 公称圧力定格、PE80 | PN8 | PN12.5 |
| 外径あたりの内部断面積 | より大きな | より小さい |
| 1メートルあたりの重量 | 下位 | より高い |
| 1メートルあたりの材料費 | 下位 | より高い |
| 点荷重と衝撃に対する耐性 | 下位 | より高い |
構造の違いはハンドリングにも影響します。 SDR17 の壁が薄いと、トレンチ底部の鋭利な石、不注意な埋め戻し、または荷降ろし時の強い落下により、SDR11 よりもパイプに応力がかかったり、凹みが発生しやすくなります。これは、SDR17 が壊れやすい製品であることを意味するものではありません。これは、トレンチの準備と慎重な取り扱いが仕様の一部であることを意味します。砂敷きを使用せずに岩が詰まった溝に SDR17 を埋め込む請負業者は、ラインに圧力がかかるずっと前に、真円度のずれや点荷重による変形が生じることになります。
SDR17 が適切な仕様とは何か
SDR17 は、設計圧力が 10 bar 以下に留まり、外部負荷が中程度の場合に選択されます。これにより、これがさまざまな自治体および産業用パイプ ネットワークのデフォルトになります。
- 重力式下水道および雨水管。内圧はほぼゼロであり、主な要件は設置負荷に耐えることです。
- 配水本管と地方の供給ネットワークは中程度の安定した圧力で動作しています。
- 灌漑本管と農業供給ライン。長期にわたる運用により大幅な資材の節約が可能になります。
- 制御された圧力と非攻撃的な媒体を備えた工業用プロセス水および冷却水回路。
- 設計エンジニアが PN10 の容量が十分であることを確認したオープントレンチおよび指向性ボア プロジェクト。
経済的な論理は単純です。同じ外径の場合、SDR17 はポリマーの使用量が少なく、重量が軽くなり、内径がわずかに大きくなります。長いパイプラインでは、パイプの材料、輸送、取り扱いを組み合わせると大幅な節約になる可能性があります。まさにこれが、SDR17 が中圧 PE システムの主力クラスである理由です。
Fusion Joining: SDR17 システムの勝敗はどこで決まりますか
薄肉の SDR17 パイプは優れた導管ですが、パイプラインの強度は接続部の強度に依存します。 PEパイプは、界面でポリマーを溶融および再凝固させることによって接合されます。適切に作成された融着ジョイントには、接着剤、シール、ガスケットがありません。 SDR17 のインストールでは 2 つの方法が主流です。ソケットフュージョンは、主に PP-R/PE パイプシステムの小口径 (通常は 20 mm から最大約 110 mm) に使用されます。電気融着は中型から大型の幹線に使用され、準備されたパイプの端にカプラーまたはフィッティングが巻き付けられます。
ソケットフュージョンには、きれいな表面、四角くカットされたパイプ端、安定した溶融温度を維持する加熱ツールの 3 つが必要です。パイプの端と継手ソケットの内側が同じヒーター面に当てて加熱され、その後引き抜かれて一緒に押し込まれて、目に見える二重ビードが形成されます。パイプの切断が不十分だったり、面取りが不均一だったり、冷却する前に接合部を引き離したりすると、たとえ SDR17 パイプ自体が完全に健全であっても、溶接の品質が低下します。
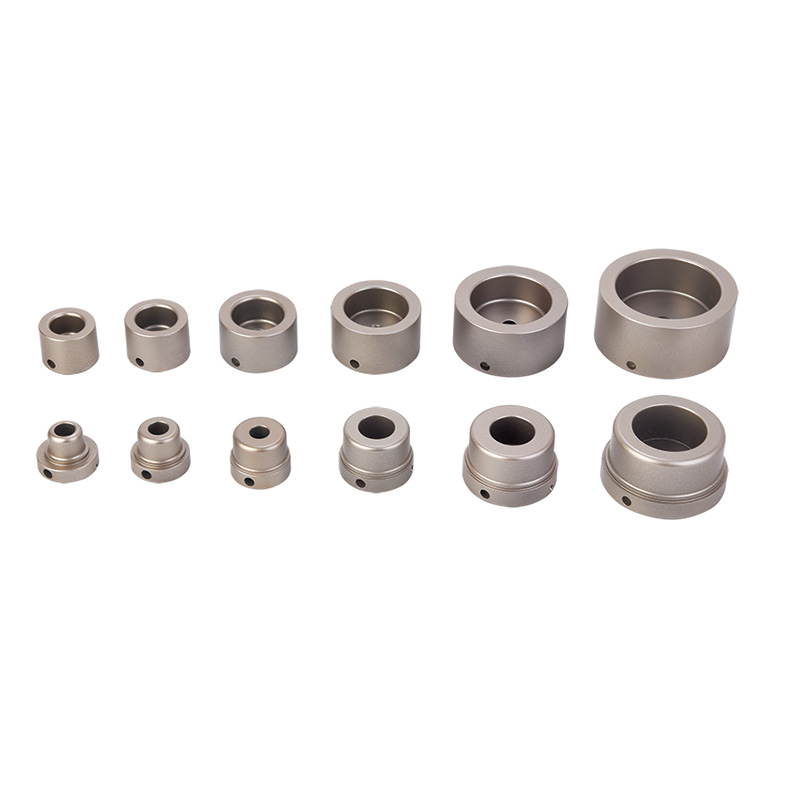 LED温度表示付きFYD63 63mm PPRデジタルソケット融着溶接機 この 63 mm デジタル ソケット フュージョン マシンは、LED ディスプレイに実際のヒーター面の温度を表示し、推測を減らします。 SDR17 分岐ラインの一般的な PP-R/PE 継手に適合し、オペレーターが一貫した耐圧ジョイントを作成するのに役立ちます。 製品を見る→
デジタル表示のソケット融着機では、オペレーターが精度が不確かなサーモスタットのダイヤルに頼るのではなく、実際のヒーター面の温度を読み取るため、推測に頼る作業がほとんどなくなります。 63 mm クラスのデジタル マシンは、最も一般的な小径範囲をカバーし、SDR17 分岐ラインで使用される PP-R/PE 継手に適合します。切断、面取り、加熱、接合、冷却という一連の手順は、20 mm で作業しても 160 mm で作業してもまったく同じです。に従う契約者 強力で漏れのないソケット溶融溶接のベスト プラクティス 最初の試行での圧力試験に耐えるジョイントを一貫して製造します。
電気融合は、異なる専門分野を持つ異なるプロセスです。準備されたパイプの端は、内面に抵抗線が埋め込まれた電気融着カプラーに挿入されます。機械はワイヤーに制御された電流を送り、周囲のポリマーを溶かし、パイプとカプラーが一体に融合します。電気融着接合部の故障の最も一般的な原因は、機械の電圧やカプラーの品質ではなく、パイプの表面が準備されていないことです。 PE パイプは、適切な融着を妨げる薄い酸化層を形成します。また、現場では表面が汚れ、グリース、または石材の粉塵で汚染されていることがよくあります。この層を除去しないと、接合部は目視検査に合格しても、数か月後に圧力がかかると破損する可能性があります。
 FYEPS400 HDPEパイプ表面処理用電融パイプスクレーパー 電気融着接合には、適切な表面処理が不可欠です。このスクレーパーは、SDR17 の薄い壁を弱めることなく酸化層を均一に除去し、圧力による接合部の破損のリスクを軽減します。あらゆる電気融合作業に信頼できるツールです。 製品を見る→
そのため、電気融着パイプ スクレーパーは、SDR17 溶接用のすべてのツールボックスに含まれています。よく作られたスクレーパーを使用すると、壁を弱めるほど深く掘り込むことなく、周囲の酸化層を均一に除去できます。誰かが目の粗い研磨紙を即興で使用すると、薄肉の SDR17 パイプでは大きな危険が生じます。 SDR17 PE100 が許可する 10 bar 定格では、接合部の完全性が当然のことであるとは考えられません。
電気融着機自体は、安定した再現可能な溶接サイクルを提供する必要があります。インバーター形式の機械は現場作業では軽量で持ち運びが容易ですが、変圧器形式の機械は頻繁に連続使用する場合に好まれます。機械を直径範囲に適合させることも同様に重要です。定格が 63 mm までのユニットは 200 mm の SDR17 メインに設置する余地がありません。また、大型の機械は小さな分岐接続にエネルギーと時間を無駄にします。
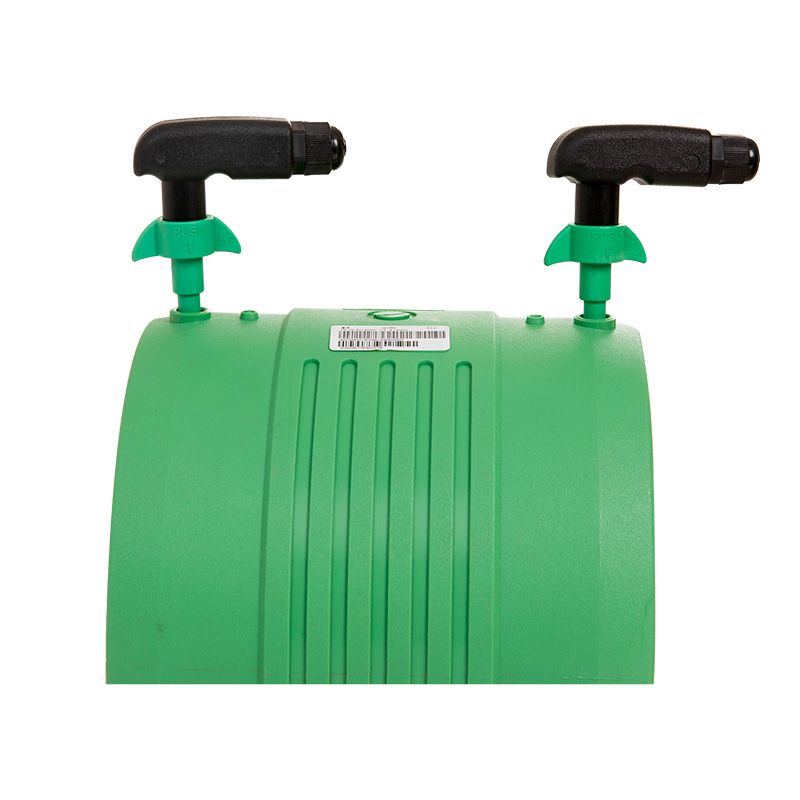 20-315MM プラスチックパイプ接合用インバーター電気融着溶接機 このインバータ スタイルの電気融着機は、20 ~ 315 mm の幅広いパイプ径をカバーしており、SDR17 の幹線および分岐接続に多用途に使用できます。ポータブルなデザインは現場作業に適しており、安定した再現可能な溶接サイクルを提供します。 製品を見る→
Hangzhou Fuyi Tools などの長い輸出経験を持つメーカーは、完全な製品を提供しています。 パイプ接合装置のラインナップ 、ソケット溶融および電気溶融機械からカッター、スクレーパー、面取りツールに至るまで、溶接ワークフロー全体が一貫したものになります。定格 20 mm ~ 315 mm のコンパクトなインバータ マシンは、一般的なサイトで発生するほぼすべての SDR17 の主接続と分岐接続をカバーします。
SDR17 を指定するのは簡単です。何十年にもわたって漏れのない SDR17 の設置を提供することは、設置の規律です。パイプのグレードと圧力定格が設計と一致していることを確認し、端部を正確に切断および面取りし、電気融着の前にパイプを削り、信頼性の高い温度またはサイクル制御を備えた溶接機を使用します。これらのステップが一貫して処理されると、SDR17 はその比率が約束したとおりに機能し、中程度の負荷の上下水道ネットワーク向けの信頼性が高く、コスト効率の高い圧力パイプとなります。
関連製品


 +86-158 6813 9123
 +86-571-82432777

 中国浙江省杭州市林浦工業区陽光路7号
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd All Rights Reserved.
|
